东莞工作服生产厂家分析工作服生产的作用核心是安全防护、形象管理和企业规范三合一,对工厂、工地、汽修、化工等行业,工作服不只是“统一着装”,而是直接关系到员工安全和客户信任的实用工具。
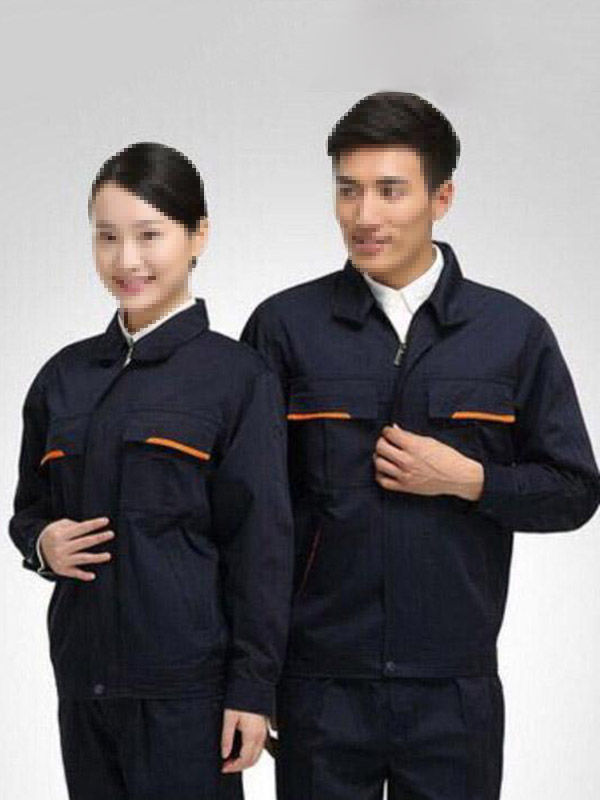
生产完整工序1. **面料进厂检验 + 预缩松布**
面料入库先检测:成分、克重、纱支密度、缩水率、耐洗 / 摩擦色牢度。棉、涤棉面料必须**松布静置预缩**,释放纺织张力,避免成衣洗后缩水变形。
常规要求:水洗缩水率≤3%,色牢度≥4 级(GB/T3920)。
2. **制版、放码、排版**
根据人体尺寸打基础版;按 S~4XL 放码;电脑排版优化用料,节省面料。
岗位优化:机修 / 装配加大袖笼、后背活动量;搬运工加宽裤裆;防静电 / 阻燃工装版型不能有易积聚静电的多余褶皱。
3. **铺布、裁剪**
自动拉布机铺布,控制层数,保证裁片大小一致;厚工装面料层数减少。裁片编号,条纹面料要对条对格。
4. **裁片印花 / 刺绣 LOGO(前置)**
裁片状态做标识,比成衣印刷更平整。
- 刺绣:牢固耐水洗,左胸企业标首选;
- 丝网印:大面积图案,成本低,多次洗涤易开裂;
- 热转印:色彩丰富,高温洗涤易脱落。
5. **缝制(核心工艺)**
- 平车:衣身主缝;**起针收针回针加固**
- 双针车:侧缝、裤腿、下摆等受力位置,防开线
- 四线锁边:所有裁片边缘包边,防止散纱脱线
- 重点加固:门襟、口袋角、裤裆、袖窿,加打枣(套结)
辅料匹配:拉链选防锈树脂 / 尼龙拉链;纽扣、四合扣、松紧带、织带颜色、强度要与面料配套。
6. **半成品巡检**
车缝中段抽检,查跳针、断线、色差、尺寸偏差,发现问题停机整改,不流入下道工序。
7. **整烫、锁钉**
熨烫定型,整理平整度;钉纽扣、车标、洗水唛(洗水唛必须标注面料成分、洗涤方式、执行标准)
8. **成品终检(100% 检验 / 抽检)**
检验项:尺寸公差、色差、线头、破洞、跳针、拉链顺滑度、LOGO 位置、口袋牢固度。不合格品单独返工。
9. **折叠、包装、装箱**
单件胶袋,外箱标注尺码、数量;预留同批次面料留样 + 封样样衣。



