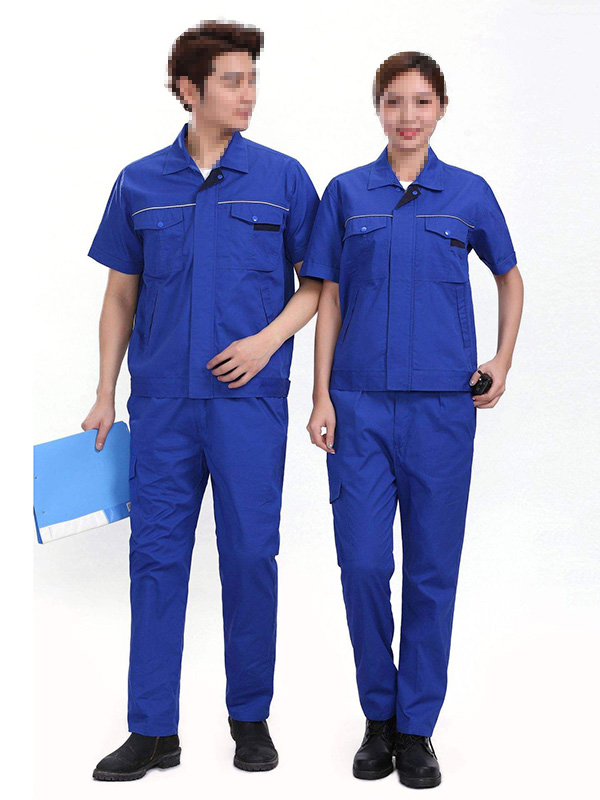
东莞工作服生产厂家分析生产工作服就是从设计、选面料到裁剪、缝制、质检最后成衣的整个制造过程,普通工装按通用流程做,特殊行业如防静电、防酸碱等则要符合对应国家标准。
一、产前准备
1. **面料采购 + 验布**
进厂检查:色差、缸差、破洞、跳纱、油污、纬斜;同时做**预缩水处理**(棉、涤棉必做,防止成衣洗后缩水变形)
常用工装面料:
- 涤棉 TC(车间通用,挺括、不易皱,性价比最高)
- 全棉帆布 / 纱卡:耐磨,吸汗,缺点易皱、缩水偏大
- 功能性面料:防静电、阻燃、防酸碱、防水(特殊岗位)
2. **辅料确认**:拉链、纽扣、松紧、织带、反光条、标签、缝线;工装一般用加粗涤纶线,拉力强
3. **打版、放码、做样衣**
纸样、尺码推码;制作初样→修改样→**封样**,封样作为大货验收实物标准,写工艺单(针距、套结位置、LOGO 位置)
4. **排料方案**:电脑排料,优化排版,降低面料损耗
二、裁剪工序
1. 铺布:拉布,控制张力,防止布料拉长变形,多层叠布
2. 裁剪:电脑裁床 / 手工裁刀;裁片按尺码捆扎编号
3. 印绣花前置:裁片阶段先做**刺绣、丝印、烫画、反光条热压**(比成衣印花更平整)
重点:裁片编号,避免色差混码
三、缝制(流水线生产)
工装是受力服装,关键位置**必须套结加固**(口袋角、门襟、袖叉、裤袢)
设备:平车、锁边机(包缝)、双针机、套结机、开袋机、钉扣机、锁眼机
工序顺序:
裁片包边 → 缝合前后片 → 上口袋、肩袢 → 上领、上袖 → 装门襟拉链 → 裤腰 / 袖头缝制 → 钉扣锁眼
工艺要求:针距一般 10~12 针 / 英寸;受力位置双线;断线、起针收针必须回针防脱线
四、后整理(后道)
1. 剪线头:清理全部浮线
2. 成衣水洗(可选,工装常用预水洗,减少后续客户缩水)
3. 整烫定型:高温蒸汽熨烫,平整版型;控制温度,防止烫焦、极光印
4. 功能检测(功能性工装):防静电、阻燃、反光条附着力测试
五、品检 + 包装入库
检验项目:尺码、色差、缝制缺陷、LOGO 位置、拉链顺滑度、脏污、破洞;抽检合格后折叠、套袋、装箱。



